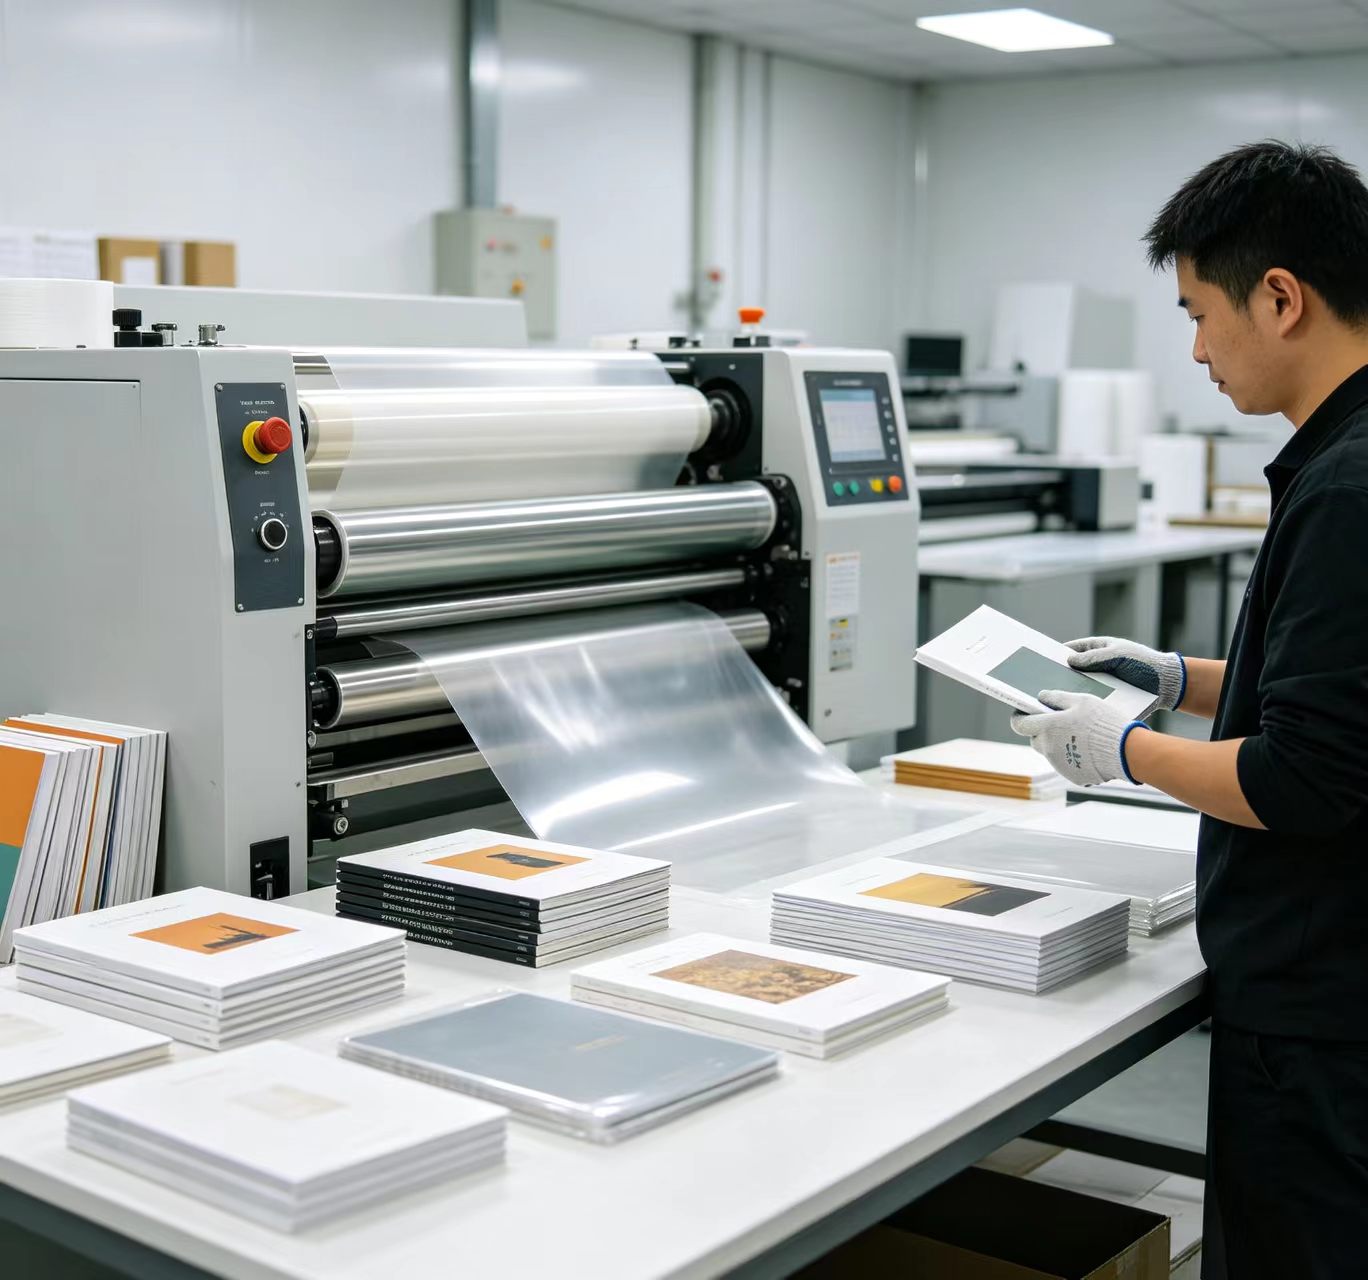
专业证件制作流程的核心,说白了就是一场对物理和化学极限的精准控制。从基材分子结构到最终成品,每一步的误差容忍度都低到令人发指——不是0.1毫米,是0.01毫米级别。我带你看一遍真实的工业级制证工序,你就明白为什么有些证件一眼假,而有些能骗过基础验钞机。
第一步:基材预处理——为什么PVC要“洗澡”还要“磨皮”?
大多数人以为证件就是一张打印好的塑料片。错。拿最常见的聚碳酸酯(PC)证件来说,出厂时的PC薄膜表面张力只有34达因/厘米左右,这个数值下油墨根本挂不住,一擦就掉。
所以第一道工序叫电晕处理。简单讲,就是用高压放电把空气击穿成等离子体,让氧原子强行“嵌”进PC分子链表面。处理后表面张力必须拉到42达因以上,这个数据来自深圳某制卡厂2022年的工艺规范。不够?油墨附着力测试直接失败。
紧接着是除尘。车间洁净度要求万级,每立方英尺大于0.5微米的颗粒不能超过1万个。听起来还行?但一张A4大小的PC片上一旦沾了一颗10微米的灰尘,印刷后就是一个肉眼可见的白点。整张报废。
坦白讲,这个环节决定了后面所有工序的良品率上限。
第二步:个性化打印——热转印和喷墨到底差在哪?
到了打印环节,技术路线就分叉了。大批量证件用数码印刷技术做热转印,小批量或者需要嵌入芯片的用再转印。
热转印的原理不复杂:打印头瞬间加热到200-250摄氏度,把色带上的树脂基油墨气化,压进PC表面微孔里。关键是温度曲线的控制——升温太快,油墨分解;升温太慢,渗透深度不够。日本某品牌打印头给出的建议是每秒升温不超过15度。
再转印就更有意思了。先把图像印到一张临时转印膜上,再用滚轮在150度、3兆帕压力下压合到证件基材上。这样做的好处是图像分辨率能干到1200dpi以上,而且因为转印膜本身有保护层,耐刮擦性能直接翻倍。
那喷墨呢?办公级证件偶尔用,但问题很明显——墨滴落在PC表面会扩散,边缘清晰度差一个数量级。说白了,喷墨适合临时卡,长期保存的证件不会用。
第三步:防伪特征嵌入——全息图和激光烧蚀是怎么做进去的?
这一步是专业证件制作流程里最烧钱的部分。全息图不是“贴”上去的,是“转”上去的。
具体工艺叫烫金转印。全息膜在180度、0.5兆帕条件下,把铝层从载体膜上剥离,精准转移到证件指定区域。位置精度要求多少?±0.15毫米。超过这个范围,和底纹对不上,直接判废。
激光烧蚀更精细。用波长1064纳米的Nd:YAG激光,在PC表面打出深度20-50微米的微结构。这些微结构在特定角度下反射出不同颜色——不是油墨的颜色,是光的干涉色。这种特征用复印机根本复制不了。
有个做证件的朋友跟我说过,他们厂里一台激光烧蚀机光调试就花了三个月。为什么?因为PC基材的批次差异会导致烧蚀深度波动,必须根据每批材料的熔融指数重新调参数。
第四步:层压与冲切——温度和压力差一点都不行
层压是把多层PC片压成一张整体。温度通常设在180-200度,压力8-12兆帕,时间15-25分钟。这三个参数必须联动调整。
温度低了,层间结合力不够,用指甲就能撬开。温度高了,PC降解变黄,证件直接报废。压力大了,芯片天线可能被压断。压力小了,里面会有气泡。
冲切看起来简单,其实也有讲究。模具间隙要控制在材料厚度的5%-8%之间。间隙大了,切口有毛刺;间隙小了,模具磨损快。一张标准身份证大小的证件,冲切力大约需要3-5吨。
第五步:电写入与质检——最后一道关怎么把不良品拦下来?
带芯片的证件在层压后还要做电写入。就是把个人信息通过射频接口写进芯片里。写入距离通常控制在2-5厘米,远了信号弱,近了容易过载。
质检环节才是真正的成本黑洞。外观检查用2000万像素工业相机,配合多角度光源,能检出0.05平方毫米的缺陷。电性能测试用读卡器逐张读,读取成功率要求100%。
但说实话,再严格的流程也有漏网之鱼。2021年江苏某厂召回了一批证件,原因是层压温度传感器漂移了2度,导致3000张证件在湿度85%的环境下分层。这个案例后来被写进了行业培训教材。
注意事项:三个最容易翻车的环节
- 基材储存:PC片必须存放在湿度45%以下的环境,拆封后24小时内用完。否则表面吸水,印刷必花。
- 油墨匹配:不同品牌的PC基材和油墨不能混用。我们做过测试,A厂油墨印在B厂PC上,附着力下降60%。
- 设备校准:激光烧蚀机的光路每周要校准一次,热压机的温度传感器每批次要验证。别问为什么,问就是血泪教训。
看完这五步,你应该明白了。专业证件制作流程本质上是一套精密制造体系,每个参数背后都是材料科学和机械工程的交叉验证。下次拿到一张证件,不妨对着光看看全息图——那里面藏着十几道工序的精度博弈。想了解更多关于防伪技术背后的原理,可以看看我们之前拆解过的激光全息防伪技术细节。